


5G kommunikációs alkatrészek hegesztési megoldásai
Haifei fejlődikegyedi hegesztőberendezések-ban használt vékony fém alkatrészekhez5G kommunikációeszközök, elektronikus hőkezelési rendszerek és egyéb kompakt berendezések.
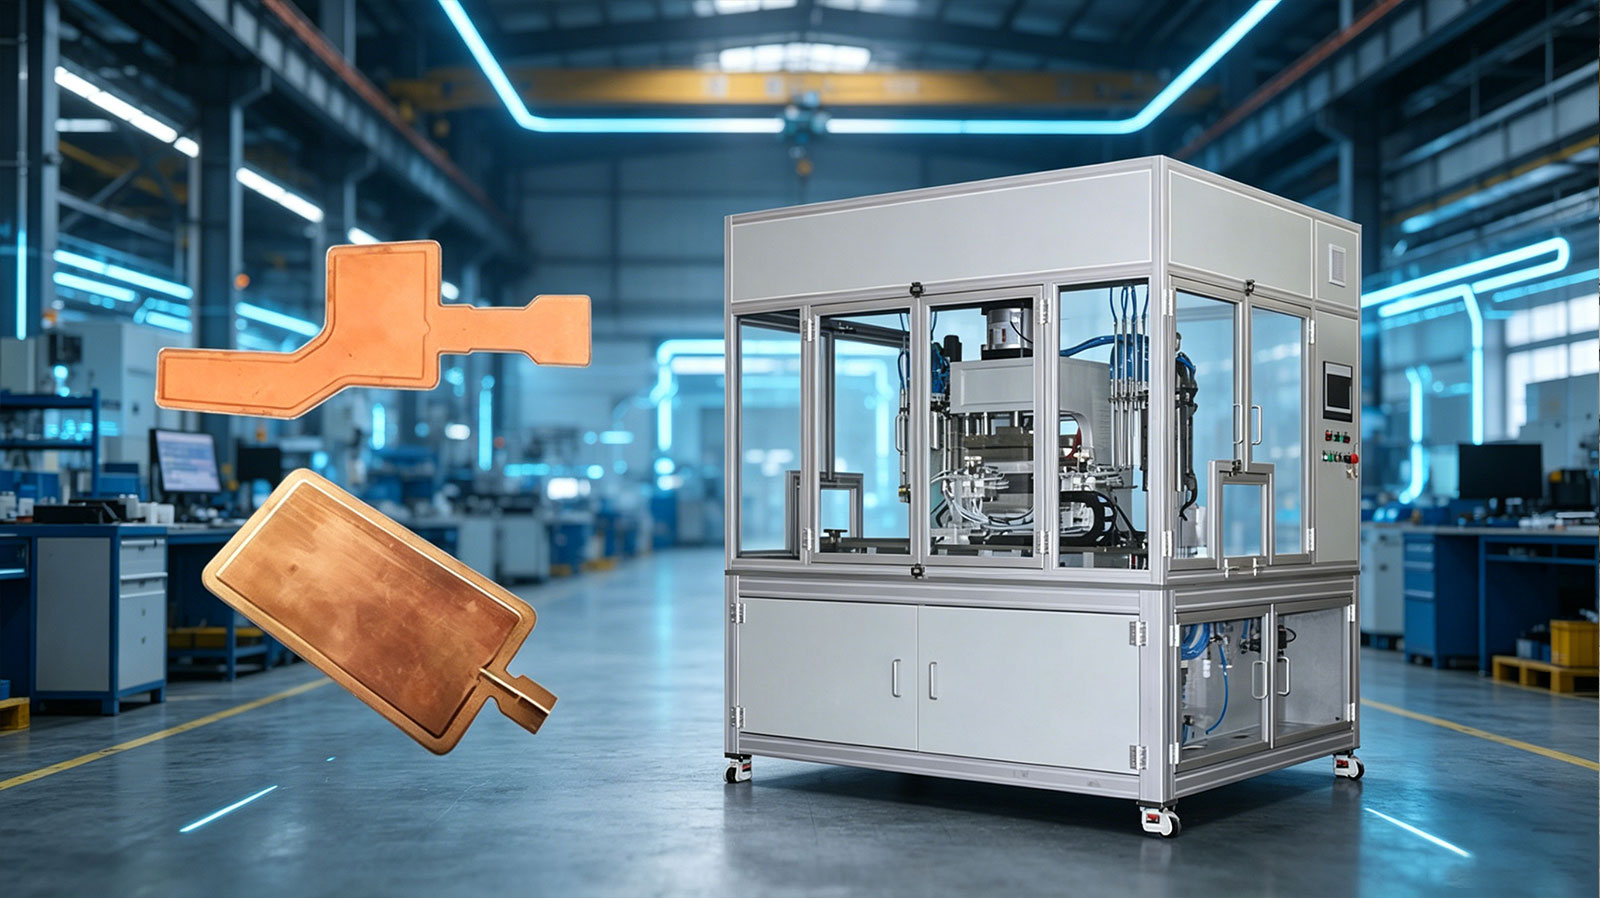
Az egyik reprezentatív alkalmazás a hegesztésVC gőzkamrák. Ezek az alkatrészek zárt belső üreget és kapilláris szerkezetet használnak a hő gyors elosztására. Vékony felépítésük miatt a hegesztési folyamat különösen érzékeny a hőbevitelre, a hegesztési út stabilitására, a rögzítési nyomásra és a tömítési minőségre.
A Hhaifei a hegesztési folyamat, a rögzítés és az automatizálási konfiguráció kidolgozása előtt értékeli az alkatrészek tényleges méreteit, anyagát, vastagságát, belső szerkezetét és átvételi követelményeit.
Beszélje meg hegesztési alkalmazását
Milyen összetevőket lehet értékelni?
Jelenlegi projekttapasztalataink a VC gőzkamrákra és a kapcsolódó vékony hőkezelési{0}}komponensekre összpontosítanak.
| Összetevő | Hegesztési követelmény | A fő folyamat aggálya |
|---|---|---|
| VC gőzkamrák | Folyamatos és sűrű csatlakozás a megadott útvonalon | Szivárgás, deformáció és belső kapilláris károsodás |
| Ultravékony{0}}hőszórók | Szabályozott csatlakozás korlátozott termikus hatással | Megvetemedés, kidudorodás és felületi összeomlás |
| Vákuumos termikus alkatrészek | A külső szerkezet megbízható tömítése | Lyuk szivárgás és hiányos illesztések |
| Vékony fém hőlemezek | Ismételhető hegesztés egy programozott útvonalon | Hőeloszlás és méretstabilitás |
A megfelelő hegesztési módot a tényleges anyagból, a hézagszerkezetből és a termékrajzból kell megerősíteni. A hasonlónak tűnő alkatrészek eltérő energiaszabályozást, szerszámozást vagy hegesztési útvonalat igényelhetnek.

Mi teszi nehézzé a VC gőzkamrás hegesztést?
A vékony lemezek könnyen deformálódnak
A VC gőzkamrák és az ultra-vékony hőelosztók érzékenyek a koncentrált vagy túlzott hőre. A nem megfelelő eljárás kidudorodást, helyi összeomlást, vetemedést vagy laposság elvesztését okozhatja.
Ez még akkor is hatással lehet a későbbi összeszerelésre, ha maga a csatlakozás késznek tűnik.
Kisebb hegesztési hibák vákuumszivárgást okozhatnak
A gőzkamrának meg kell őriznie zárt belső környezetét. A szabálytalan kézi mozgás vagy az instabil hőbevitel lyukakat, megszakításokat vagy hiányos szakaszokat hagyhat a kötés mentén.
A hegesztési útvonalnak ezért folyamatosnak és megismételhetőnek kell maradnia.
A belső kapilláris szerkezetet védeni kell
A túlzott hőmérséklet oxidálhatja vagy károsíthatja a belső kapilláris szerkezetet. Ez megzavarhatja a folyadék visszaáramlását és csökkentheti a kész alkatrész hőteljesítményét.
Következésképpen a hőbevitelt a tömítés minőségével együtt kell figyelembe venni, nem pedig csak a látható hegesztési varrat megjelenésére összpontosítani.
A termék méretei a modellek között változhatnak
A gyártók többféle méretű és vastagságú gőzkamrát gyárthatnak. A hegesztőrendszernek figyelembe kell vennie a különböző útvonalakat, elhelyezési pontokat és befogási követelményeket anélkül, hogy egyenetlen nyomást gyakorolna a vékony lemezre.
Kiemelt projekt: Automata hegesztőgép VC gőzkamrákhoz

-
Ügyfél háttér
Az ügyfél csúcskategóriás-VC gőzkamrákat, ultra-vékony hőelosztókat és vákuum-termikus{2}}alkatrészeket fejleszt és gyárt.
Ezeket a termékeket digitális elektronikában, intelligens berendezésekben, új{0}}energia-terminálokban és ipari vezérlőrendszerekben használják, ahol kompakt méretekre és hatékony hőátadásra van szükség.
-
Problémák az előző hegesztési eljárással
Az ügyfél meglévő folyamata három fő nehézséget jelentett:
- A vékony lemezeket könnyen érintette a széles körben eloszló hő, ami kidudorodást, összeesést vagy vetemedést eredményezett.
- A kézi hegesztési mozgás és az instabil hőbevitel lyukakat, szakadásokat és hiányos csatlakozásokat okozhat, növelve a vákuumszivárgás kockázatát.
- A túl magas hegesztési hőmérséklet károsíthatja vagy oxidálhatja a belső kapilláris szerkezetet, és befolyásolhatja az alkatrész hőfunkcióját.
Mit kért az ügyfél?
Az ügyfélnek olyan automatizált megoldásra volt szüksége, amely:
- A hegesztési útvonalat konzisztensebben szabályozza, mint a kézi működtetést
- Korlátozza a hőbevitelt és csökkentse a vékony lemez deformációját
- A kívánt terület körül folytonos, sűrű fugát készítsen
- Csökkentse a tűlyukak, a hiányos szakaszok és a szivárgás kockázatát
- Védje a belső kapilláris szerkezetet a túlzott hőkárosodástól
- Különböző méretű és vastagságú gőzkamrák alkalmazkodnak
- Stabil működés fenntartása a kötegelt gyártás során
A HaifeiI testreszabott megoldása
Hegesztési folyamat ellenőrzése
Haifei több hegesztési tesztet végzett különböző méretű és vastagságú VC gőzkamrák segítségével.
A cél az volt, hogy a gép konfigurációjának véglegesítése előtt meghatározzuk a megfelelő működési ablakot a hegesztési útvonalhoz, az energiabevitelhez, a befogási állapothoz és a termék szerkezetéhez.
CNC-Szabályozott hegesztési út
Az automata hegesztőgép CNC-pálya{0}}vezérlőrendszerrel volt felszerelve.
Ahelyett, hogy a kezelőre hagyatkozna a hegesztési pozíció kézi vezetésében, a gép egy programozott utat követ. Ez segít egyenletesebb mozgást fenntartani a szükséges ízület mentén, és csökkenti a kézi működtetés okozta eltéréseket.
A pályaprogram a megrendelő termékének alakja és méretei szerint alakítható ki.
Alacsony-fűtés-bemenet zárt-hurok vezérlése
Alacsony-hő-bemeneti zárt-hurkú rendszert használtak a vékony lemezre gyakorolt hőhatás szabályozására.
Ennek a konfigurációnak az a célja, hogy elegendő energiát biztosítson az összekapcsoláshoz, miközben korlátozza a hegesztés körüli érintett területet. Ez segít csökkenteni a lemez deformációjának és a belső szerkezet hőkárosodásának kockázatát.
A végső beállításokat a tényleges anyag és alkatrész tesztelésével kell meghatározni.
Dedikált pozicionáló berendezés
Haifei egy dedikált szerelvényt tervezett a gőzkamra elhelyezésére és alátámasztására hegesztés közben.
A rögzítő elosztja a tartóerőt a munkadarabon, és szorosan érintkezik a felső és az alsó részekkel. A rögzítőelem megfelelő alátámasztása segít csökkenteni a helyi felemelést, kidudorodást vagy összeomlást, miközben megtartja a programozott hegesztési pozíciót.
A rögzítés kialakítását módosítani kell, ha az alkatrész mérete, profilja, lemezvastagsága vagy a hézag helye megváltozik.
Hogyan oldotta meg a megoldás a projekt problémáit?
| Eredeti probléma | Haifei konfiguráció | Tervezett fejlesztés |
|---|---|---|
| Inkonzisztens kézi hegesztési út | CNC{0}}programozott útvonalvezérlés | Több megismételhető hegesztési mozgás |
| Túlzott vagy egyenetlen hőbevitel | Alacsony-hő-bemenet zárt-hurkú vezérlés | Kisebb hőhatás-terület és kisebb a deformáció kockázata |
| Vékony lemez kidudorodik vagy összeesik | Dedikált támasztó és pozicionáló berendezés | Stabilabb lemezérintkező és laposság |
| Tűlyukak vagy nem folytonos ízületek | Folyamatvizsgálat és ellenőrzött automata hegesztés | Sűrűbb és folyamatosabb ízületképződés |
| Belső kapilláris károsodás veszélye | Szabályozott hőbevitel | A belső szerkezet csökkentett kitettsége a túlzott hőhatásnak |
| Különböző termékméretek | Állítható programok és testreszabott szerszámok | Jobb alkalmazkodás több termékspecifikációhoz |
Tesztelés és projektelfogadás
A végső szállítás előtt a Haifei hegesztési kísérleteket végzett különböző méretű és vastagságú alkatrészeken, és optimalizálta a folyamatbeállításokat.
A berendezést folyamatos próbaüzemnek is alávetették az elő{0}}átvétel során. Az értékelés a következőkre összpontosított:
- A hegesztési-út konzisztenciája
- Közös folytonosság
- Munkadarab pozicionálás
- Látható lemezdeformáció
- A berendezés működési stabilitása
- Alkalmasság az ügyfél alkatrészkínálatához
A szivárgási határértékeket, a vákuum-visszatartási követelményeket, a síkossági tűréseket és a termikus-teljesítmény-teszteket az ügyfélnek kell meghatároznia a késztermék szabványának megfelelően. Ezeket az elfogadási értékeket nem szabad általános gépspecifikációkkal helyettesíteni.
Testreszabható-e a berendezés más termikus alkatrészekhez?
Igen. A gép szerkezete, hegesztési útvonala és rögzítése értékelhető más vékony fém hőkezelési-elemekre, de az alkalmasság nem határozható meg pusztán a terméknév alapján.
Haifeinek felül kell vizsgálnia:
- Alkatrész rajz és külső méretek
- Felső és alsó lemez anyagok
- Egyedi lemezvastagság
- A kötés alakja és hegesztési helyzete
- Belső kapilláris vagy tartószerkezet
- Szükséges síkság
- Tömítési vagy szivárgási-vizsgálati szabvány
- Termékfajták
- Szükséges termelési teljesítmény
- Be- és kirakodás preferencia
A végső berendezés konfigurációjának megerősítése előtt mintavizsgálat javasolt.
Miért érdemes a HAIFEI-vel dolgozni?
Folyamattesztelés tényleges komponensekkel
A különböző lemezvastagságok és belső szerkezetek eltérően reagálnak a hőre és a nyomásra. A HAIFEI a vevői minták segítségével értékelheti a hegesztési útvonalat, a hőhatást és a rögzítési koncepciót a gép végső konfigurációja előtt.
Berendezés- és berendezésfejlesztés
A hegesztőgépet és a szerelvényt egy rendszerként fejlesztették ki. Ez fontos a vékony gőzkamrák esetében, mert az instabil alátámasztás hatással lehet a termék síkságára és a hézagképződésre is.
Automatizálás a termelési igények alapján
Az automatizálási szint a termékváltozat, a célteljesítmény és a kezelő bevonása szerint tervezhető. A hangsúly a praktikus gyártási folyamat megvalósításán van, nem pedig a felesleges funkciók hozzáadásával.
-Kézbesítés előtti próbaüzem
A berendezés a szállítás előtt egyeztetett mintákkal tesztelhető. Az ellenőrzési szabványokat és az átvételi módszereket a műszaki felülvizsgálati szakaszban meg kell erősíteni.
lépjen kapcsolatba mérnöki csapatunkkal
GYIK
