


A HAIFEI fejlesztette ki eztezüst érintkezős automata hegesztőgéprelék, mágneskapcsolók, elektromos kapcsolók és egyéb kisfeszültségű{0}}elektromos alkatrészek gyártói számára.
A rendszer egyesíti az automatikus adagolást, pozícionálást, ellenállásponthegesztést, alakítást és kirakodást. A speciális szerszámok és az ellenőrzött hegesztési paraméterek segítik az érintkezők elmozdulását, a hiányos ragasztást, a felületi sérüléseket és az inkonzisztens gyártást.
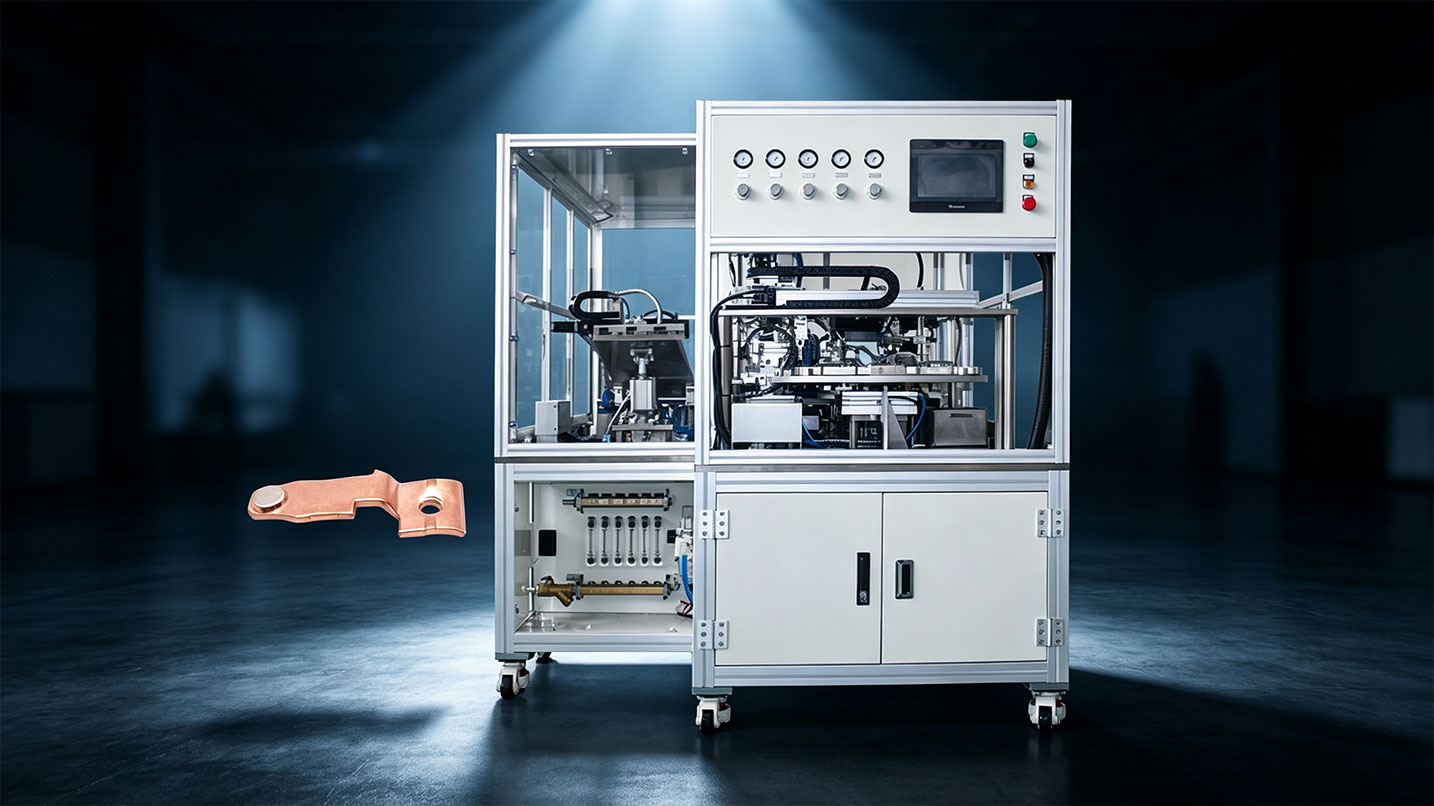
Mit csinál ez az ezüst érintkezős hegesztőgép?
A gép automatikusan pozícionálja és hozzáhegeszti az ezüstötvözet érintkezőit-a megadott hordozóhoz vagy érintkezőelemhez. Kisméretű elektromos érintkezőkhöz tervezték, amelyeket nehéz következetesen kézzel beállítani.
A projekthez kifejlesztett rendszer a következőket tartalmazza:
- Automatikus alkatrész adagolás
- Érintkező orientáció és pozicionálás
- Ellenállási ponthegesztés
- Utólagos-hegesztés
- Automatikus kirakodás
- Hegesztési recept tárolása
- Folyamatparaméterek rögzítése
A tényleges konfigurációt az ezüstötvözetnek, az érintkező méreteknek, a hordozóanyagnak, a kötés kialakításának és a szükséges gyártási sebességnek megfelelően kell beállítani.
Projekt áttekintése
| Projektelem | Ügy információ |
| Felszerelés | Ezüst kontaktus automata hegesztőgép |
| Hegesztési módszer | Ellenőrzött ellenállású ponthegesztés |
| Ügyfélipar | Alacsony-feszültségű elektromos alkatrészek gyártása |
| Tipikus termékek | Ezüst érintkezők, kompozit ezüst érintkezők és kapcsolóérintkező-szerelvények |
| Az alkalmazások befejezése | Kontaktorok, relék, ipari kapcsolók és kapcsolódó kapcsolóberendezések |
| Fő probléma | Instabil pozicionálás és hegesztési konzisztencia |
| Automatizálási hatókör | Előtolás, pozicionálás, hegesztés, alakítás és kirakodás |
| Folyamatfejlesztés | Mintahegesztés különböző érintkezési specifikációkkal |
| Átállás | Tárolt receptek kompatibilis érintkezőmodellekhez |
Ezen az oldalon nincs megadva rögzített hegesztőáram, elektródaerő vagy gyártási ciklus, mert ezek az értékek a vevő tényleges érintkezési és hordozószerkezetétől függenek.
Ügyfél háttér
Az ügyfél ezüstérintkezőket, kompozit ezüstérintkezőket és elektromos kapcsolószerelvényeket gyárt kontaktorokhoz, relékhez és ipari vezérlőkapcsolókhoz.
Az ezüst érintkezők kis áramot{0}}hordozó alkatrészek. Helyük, kötési állapotuk és érintkezési felületük befolyásolhatja, hogy a kész elektromos szerelvény hogyan hozza létre és bontja meg az áramkört. Az ügyfél meglévő folyamata nagymértékben támaszkodott a kézi pozicionálásra és az alapvető ponthegesztő berendezésekre, így a gyártás következetessége a kezelő tapasztalatától függ.
A projekt többre volt szükség, mint a hegesztő áramforrás cseréjére. Az adagolást, a tájolást, a pozícionálást, a hegesztést és a kezelést egyetlen gyártási folyamatnak kell tekinteni.
Problémák az eredeti hegesztési eljárással
Az érintkező helyzete változott a kézi betöltés során
Az érintkezők kicsik voltak, és a kézi betöltés nem biztosított egységes pozicionálási referenciát. Ez érintkezési eltolódást, egyenetlen illesztési hézagot vagy különbségeket okozhat a kész alkatrészek között.
01
A hegesztési hőt nehéz volt szabályozni
Az instabil energiakibocsátás a felület elfeketedését, helyi égést, túlzott benyomódást vagy az érintkezési felület sérülését okozhatja. A túlzott hőhatás az ezüstötvözetréteg állapotát is befolyásolhatja.
02
Néhány ízület nem volt teljesen ragasztva
A hegesztés kívülről elfogadhatónak tűnhet, miközben a belső kötés hiányos maradt. Üzem közben az inkonzisztens csatlakozás hozzájárulhat az instabil érintkezési ellenálláshoz vagy a helyi melegítéshez.
03
A kész alkatrészek a kezelők és a kötegek között változtak
A kézi betöltés, pozicionálás és hegesztés több külön műveletet igényelt. A kezelői tapasztalatok különbségei befolyásolták az elkészült kapcsolatok elhelyezkedését, megjelenését és konzisztenciáját.
04
A hegesztési adatokat nem lehetett nyomon követni
Az előző folyamat nem biztosított hatékony receptkezelést vagy paraméterrekordokat. Amikor rendellenes hegesztést találtak, nehéz volt áttekinteni a megfelelő gyártási feltételeket.
05
Mire volt szüksége az Ügyfélnek?
A megrendelő öt fő követelményt fogalmazott meg az új berendezéssel szemben.
| 1 | a hegesztési folyamat szabályozott hőbevitelt igényelt az égés, a deformáció és a szükségtelen felületi sérülések csökkentése érdekében. |
| 2 | a hegesztési energia és az elektródanyomás ahhoz, hogy az ismételt gyártás során stabil maradjon. A kötést a megrendelő elektromos és mechanikai átvételi követelményei szerint megfelelően meg kellett szilárdítani. |
| 3 | a gépnek egy automatikus pozicionáló mechanizmusra volt szüksége következetes terhelési referenciával, hogy csökkentse az érintkezők eltolását és az egyenetlen illeszkedést. |
| 4 | Az adagolást, pozícionálást, hegesztést, alakítást és kirakodást egy automatikus gyártási folyamatba kellett integrálni a kézi kezelés csökkentése érdekében. |
| 5 | a vezérlőrendszer, amely a kompatibilis kapcsolati specifikációk receptjeinek tárolásához és a gyártási felülvizsgálathoz szükséges folyamatadatok megőrzéséhez szükséges. |
A HAIFEI megoldása
A HAIFEI kifejlesztett egy dedikált automatikus ellenállás-hegesztő rendszert az ügyfél ezüst érintkezőelemei köré, ahelyett, hogy egy általános-célú ponthegesztőt adaptált volna folyamatellenőrzés nélkül.
Mintahegesztés a gép konfigurálása előtt
A mérnöki csapat hegesztési próbákat végzett ezüstérintkezőkkel és ezüst szegecsérintkező-szerelvényekkel, különböző méretű, vastagságú és ötvözetspecifikációkkal.
Ezekkel a tesztekkel értékelték a szükséges hőbevitelt, a hegesztési nyomást, az elektróda érintkezési állapotát és a rögzítés elrendezését. A cél egy működőképes folyamat kialakítása volt a géptervezés véglegesítése előtt.
Különleges ellenállás-hegesztő berendezések
A kiválasztott ezüstérintkezős automata hegesztőgép helyi ellenálláshőt alkalmaz a csatlakozásnál. A hegesztési ciklust úgy szabályozzák, hogy kialakítsák a csatlakozást, miközben korlátozzák az érintkező körüli szükségtelen hőhatást.
A megfelelő hegesztési ablak továbbra is a következőktől függ:
- Ezüst{0}}ötvözet összetétele
- Érintkező vastagsága és átmérője
- A hordozó anyaga és vastagsága
- Felületi bevonat
- Közös terület
- Elektróda geometriája
- Megkövetelt elektromos és mechanikai teljesítmény
Az egyik érintkezési specifikációhoz meghatározott paramétereket nem szabad közvetlenül egy másik anyagra vagy kötésszerkezetre másolni tesztelés nélkül.
Alkalmazás--specifikus pozicionáló eszközök
A HAIFEI dedikált szerszámokat tervezett az ügyfél érintkezési és hordozó geometriája körül.
A rögzítő megismételhető terhelési referenciát hoz létre, helyben tartja az alkatrészeket, és szabályozza az illesztési állapotot a hegesztés előtt. Ez csökkenti a kézi beállítás hatását, és segít a hegesztési ciklus alatt az érintkezést a megadott helyen tartani.
Integrált automatikus gyártási szekvencia
A gép több műveletet egyesít egyetlen vezérelt sorozatba:
Alkatrész adagolás → tájolás → pozicionálás → hegesztés → alakítás → kirakodás
Az alkatrészészlelés és a folyamatreteszelések a projektnek megfelelően konfigurálhatók. Céljuk, hogy megakadályozzák a hegesztési ciklus elindítását, ha valamelyik alkatrész hiányzik vagy helytelenül van elhelyezve.
Recept- és folyamatkezelés
A kompatibilis érintkezőmodellek az egyes specifikációk tesztelése és jóváhagyása után tárolt folyamatrecepteket használhatnak.
A receptkezelés csökkenti az ismételt kézi paraméterbevitelt az átállás során. Az egyeztetett konfigurációtól függően a gyártási nyilvántartások tartalmazhatnak hegesztési paramétereket, hegesztési varratszámokat, riasztásokat és termékazonosító információkat.
Hogyan kezeli a megoldás az eredeti problémákat?
| Eredeti Probléma | HAIFEI megoldás |
| Érintkező eltolás kézi terheléskor | Dedikált pozicionáló berendezés és automatikus igazítás |
| Egyenetlen illeszkedés az érintkező és a tartó között | Ellenőrzött terhelési referencia és alkatrésztartás |
| Felületi égés vagy megfeketedés | Lokalizált hőbevitel és tesztelt hegesztési paraméterek |
| Hiányos vagy következetlen kötés | Ellenőrzött hegesztési energia, nyomás és folyamatidőzítés |
| Minőségi különbségek az üzemeltetők között | Automatikus gyártási folyamat csökkentett kézi beavatkozással |
| Nehéz modellváltás | Tárolt receptek a tesztelt kapcsolati specifikációkhoz |
| Nincsenek folyamatbejegyzések | Paraméter- és termelési{0}}adatkezelés, ha meg van adva |
Kérjen mintahegesztési tesztet
GYIK
K: Mi az ezüstérintkezős automata hegesztőgép?
V: Ez egy alkalmazás-specifikus ellenállás-hegesztő rendszer, amelyet ezüstötvözet érintkezők elhelyezésére és hegesztésére használnak-tartókhoz vagy kapcsolóelemekhez. Az automatikus változatok integrálhatják az adagolást, az igazítást, a hegesztést, az alakítást és a kirakodást.
K: Milyen termékek használnak hegesztett ezüst érintkezőket?
V: A hegesztett ezüstérintkezőket általában relékben, mágneskapcsolókban, elektromos kapcsolókban, ipari vezérlőelemekben és egyéb olyan eszközökben használják, amelyek elektromos áramkört hoznak létre vagy szakítanak meg.
K: Miért nehéz az ezüst kontakthegesztés?
V: Az ezüst érintkezők kicsik és érzékenyek a pozicionálásra és a hőbevitelre. A helytelen beállítás érintkezési eltolódást okozhat, míg a túlzott vagy instabil hegesztési energia égést, deformációt vagy inkonzisztens kötést okozhat.
K: Egy gép hegeszthet különböző ezüst érintkezőméreteket?
V: Lehetséges, ha az érintkezési tartomány kompatibilis a gép kapacitásával és az adagolórendszerrel. A különböző modellekhez cserélhető szerszámok, elektródák és jóváhagyott hegesztési receptek szükségesek.
K: A gép hegeszthet különböző ezüstötvözeteket?
V: Különböző ezüstötvözetek értékelhetők, de nem szabad feltételezni, hogy ugyanazok a paraméterek működnek minden ötvözet esetében. Vizsgálni kell az anyagösszetételt, a vastagságot, a hordozóanyagot és a hézagszerkezetet.
K: Hogyan csökkenti a gép az érintkezők eltolódását?
V: A gép meghatározott adagolási irányt, pozicionáló mechanizmust és dedikált rögzítést használ. Alkatrészérzékelés is hozzáadható annak megerősítésére, hogy az érintkező és a hordozó megvan-e a hegesztés előtt.